漆面铅笔硬度测试(2H)
本页为漆膜 2H 铅笔硬度测试的标准操作规范(SOP),适用于手推车式铅笔硬度测试仪。载荷、角度、速度等参数按原始规范转写,未作改动。
一、适用标准
GB/T 6739-2022、ASTM D3363
二、适用范围
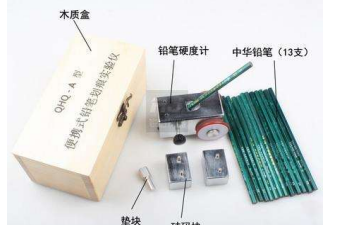
适用于所有喷涂、烤漆、水性漆、油性漆成品漆膜的 2H 硬度出厂检测、来料检验、制程巡检。采用 QHQ-A 型手推车铅笔硬度测试仪。
三、测试设备与配重标准
- 测试设备:QHQ-A 型漆膜铅笔硬度测试仪
- 设备自重:500 g
- 标准配重块:250 g 砝码
- 2H 测试标准总载荷:750 g。配置方式:仪器自重 500 g + 1 块 250 g 配重块
配重说明:
| 配重方式 | 总载荷 | 适用场景 |
|---|---|---|
| 不加砝码 | 500 g | 不用于 2H 测试 |
| 加 1 块 250 g 砝码 | 750 g | 2H 标准压力 |
| 加 2 块 250 g 砝码 | 1000 g | 超高硬度测试 |
测试严禁人手额外下压、抬升仪器,必须纯靠自重与砝码压力测试。
四、测试工具
- 标准 2H 木质测试铅笔(禁用自动铅笔)
- 400# 细砂纸或砂纸板
- 无尘布
- 平整稳固的测试台面
五、测试环境
温度 23±2 ℃,湿度 50±5% RH。样板需完全固化、干燥,无油污、无粉尘、无流挂、无橘皮缺陷。
六、铅笔标准打磨步骤
- 只削铅笔木皮,保留完整圆柱形石墨芯约 3 mm。
- 将笔芯垂直于砂纸打磨,磨出平整、平齐、无尖角、无崩口的圆形端面。
- 每测试 3 至 5 道划痕重新打磨一次;笔芯崩边立即重新打磨。
七、标准测试操作步骤
- 将打磨合格的 2H 铅笔装入测试仪并锁紧。
- 加载 1 块 250 g 配重块,整机压力达到标准 750 g。
- 将样板水平放置、固定不晃动。
- 确认铅笔与漆膜表面夹角为 45°。
- 匀速、单向向前推动测试仪,速度 0.5 至 1 cm/s。
- 划痕长度不小于 5 mm,连续测试至少 5 道,划痕间距不小于 3 mm。
- 禁止来回拖动、禁止突然用力、禁止人工加压。
八、判定标准
用无尘布擦除表面石墨粉后目视判定:
- 合格:仅有黑色石墨印记,漆膜无凹槽、无破皮、不露底材或底漆。
- 不合格:漆膜出现永久性划痕、凹陷、破损、露底。
九、禁止事项
- 禁止使用尖头笔尖测试。
- 禁止角度偏离 45°。
- 禁止漆膜未完全固化即测试。
- 禁止在样板边缘、修补位置测试。
- 禁止人工辅助加压或抬机。
十、英文标准描述
原文对照(英文)
Pencil Hardness Test (2H) Standard: GB/T 6739-2022 / ASTM D3363; Test load: 750 g (500 g tester weight + 250 g counterweight); Pencil angle: 45°; Scratch: at least 5 unidirectional straight lines. Pass: No permanent indentation, no coating damage, no substrate exposure after cleaning graphite marks.
本页为技术资料整理,供内部培训与客户沟通参考,不构成测试报告或认证结论。